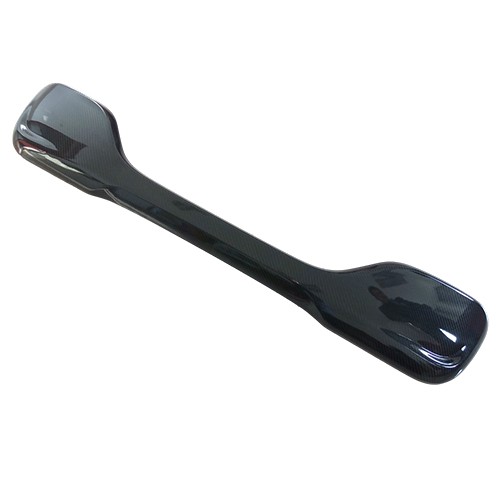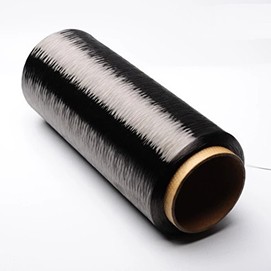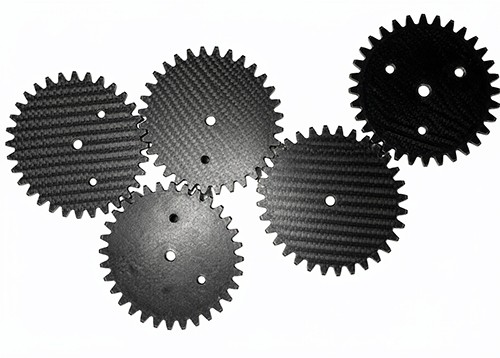
材质:T700/T800级PAN基预浸碳纤+增韧环氧(可选CF/PA、CF/PPS热塑可回收)
密度:1.5–1.6g/cm³(约为钢的1/5,铝的60%)
减重效果:较同结构钢件减重50%–60%,较铝件减重25%–30%
比强度:约为高强度钢的5–7倍,铝合金的3–4倍
壁厚:1.5–4.0mm(依受力等级与铺层)
公差:模压成型±0.2mm,CNC精修±0.1mm,装配孔位±0.05mm
耐候:Tg≥130℃,耐湿热老化、耐盐雾、抗 UV,通过整车耐久验证
一、工艺与结构
铺层设计:按碰撞/弯曲/扭转载荷路径排布 0°(轴向承弯)+ ±45°(抗剪/抗扭)+ 90°(横向约束),避免同角度连续铺层超 4 层导致分层
成型工艺:
HP-RTM(高压树脂传递模塑):节拍 5–10 分钟/件,适合 A/B 柱、纵梁、门槛等中批量主承力件
预浸料模压/热压罐:高表面、低孔隙,适合展车/性能车高强件
湿法模压 SMC:低成本、快节拍,适合非外露结构板
混合连接:碳纤维本体 + 铝合金/钢嵌件,模内预埋 + 胶接 + 螺栓/铆接,防电化学腐蚀
碰撞安全:前端模块设计压溃触发区(倒角/凹痕),引导渐进吸能;乘员舱区高比例 0° 铺层保侵入量
NVH 优化:层间阻尼优于金属,降低路噪与结构传声
二、产品形态
车身结构:A/B/C 柱、门槛梁、纵梁、横梁、防火墙、地板中通道
底盘件:副车架、控制臂、转向节、弹簧座、电池包托盘/上盖
闭合件内板:车门内板、引擎盖内板、尾门内板(外覆铝/钢)
电池系统:CTB/CTC 碳纤维护板、电池上盖、模组端板
三、应用场景
新能源乘用车(整车轻量化、续航提升、电池包集成)
性能车/跑车(车身刚性提升、配重优化)
商用车/物流车(底盘降重、载货效率提升)
主机厂高配选装包、展车/概念车专用件
裕同新材在汽车碳纤维结构件上已跑通“材料—铺层—模具—HP-RTM/模压—CNC—胶接总成—检测”全链路。结构件不是把钢板换成碳板,而是把碰撞载荷、弯曲刚度、扭转模态、连接防腐、批量一致性一起算进去的安全件。
上一篇:没有了!
下一篇:没有了!